太仓市双益化工防腐设备有限公司:化工防腐储罐制作工艺与质量管控要点解析
化工防腐储罐制作:从材料选型到成型工艺的底层逻辑
化工储罐的防腐寿命,七分靠材料匹配,三分靠成型工艺。太仓市双益化工防腐设备有限公司在承接耐酸碱防腐设备加工项目时,第一道关不是画图下料,而是根据介质浓度、温度区间和操作压力反推防腐方案。例如98%硫酸在常温下对碳钢腐蚀速率极低,但稀硫酸工况就必须转向聚乙烯或玻璃钢内衬;而含氯离子的碱性废液,则要警惕玻璃钢树脂的耐碱水解性能。材料选错,后面工艺做得再精细也是徒劳。
玻璃钢防腐罐体成型:缠绕角与固化度的控制要点
以玻璃钢防腐罐体为例,双益化工防腐设备采用微机控制缠绕工艺,内衬层与结构层分工明确。内衬层选用耐腐蚀树脂(如双酚A型不饱和聚酯或乙烯基酯树脂),厚度控制在2.5~3.5mm,表面毡与短切毡交替铺层,确保富树脂层的致密性——这一层是抵御介质渗透的第一道屏障。结构层则按环向与螺旋向交叉缠绕,缠绕角通常设定在54.7°附近,以平衡轴向与环向应力。
固化环节常被忽视。太仓市双益化工防腐设备有限公司:化工防腐储罐制作的现场管控中,我们要求每道铺层间隔的凝胶时间控制在30~50分钟,固化度用巴柯尔硬度计抽检,内衬层≥40、结构层≥35才算达标。固化不足,罐体在盛装热酸时容易起泡分层;固化过度,则脆性上升,抗冲击性能下降。

质量管控的三个硬指标
- 壁厚均匀性:超声测厚仪沿罐体环向每90°取一点,同一截面壁厚偏差不超过设计值的±12%。
- 巴氏硬度:每台罐体抽检不少于6个测点,内衬层硬度低于40即判定返工。
- 电火花检漏:内衬层固化后以高电压扫查,电压按每毫米厚度3~5kV设定,无击穿为合格。
对于工业防腐非标设备定做,比如带搅拌的锥底反应罐、异形方槽,上述指标还要叠加法兰平整度与接管补强层的剥离强度测试,补强层宽度一般不小于50mm,层数不少于3层。
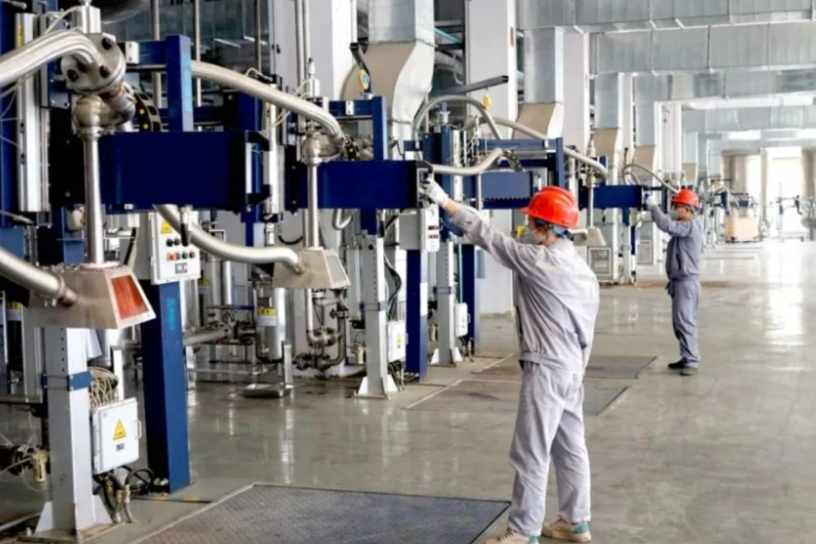
数据对比:工艺差异带来的寿命分野
我们统计过一组内部数据:同一介质条件下,手糊成型与机械缠绕成型的玻璃钢罐体,五年后的壁厚保留率相差约18%~25%。手糊制品含胶量波动大,气泡残留率高,在60℃稀酸环境中往往3年就出现渗漏迹象;而缠绕+富树脂内衬的罐体,同等工况下服役5年壁厚损失仍在设计裕度内。这组对比说明,化工防腐储罐制作的工艺路线选择,直接决定了设备的更换周期和全生命周期成本。
耐酸碱防腐设备加工不是把树脂和纤维堆上去就行。从介质分析、树脂选型、缠绕参数到固化检测,每个环节都需要可追溯的工艺记录。太仓市双益化工防腐设备有限公司在玻璃钢防腐罐体与非标设备定做中坚持逐台建档,把壁厚、硬度、检漏数据落到纸面,让防腐性能有据可查,也让客户在后续维护时有基准可依。